ফর্মিং থেকে ভালভ অ্যাসেম্বলি পর্যন্ত: সম্পূর্ণ এলপিজি সিলিন্ডার ইকুইপমেন্ট ওয়ার্কফ্লো বোঝা
Aug.06, 2026
একটি নিরাপদ উত্পাদন এলপিজি সিলিন্ডার একটি ইস্পাত শেল গঠন এবং একটি ভালভ ইনস্টল করার চেয়ে অনেক বেশি জড়িত। একটি সম্পূর্ণ এলপিজি সিলিন্ডার সরঞ্জাম কর্মপ্রবাহ উপাদান প্রস্তুতি, শেল গঠন, উপাদান ঢালাই, সিলিন্ডার সমাবেশ, চাপ পরীক্ষা, পৃষ্ঠ চিকিত্সা, ভালভ মাউন্ট এবং চূড়ান্ত পরিদর্শন অন্তর্ভুক্ত।
গুণমান পরিদর্শন শুধুমাত্র উত্পাদন শেষে সঞ্চালিত হয় না. অ-ধ্বংসাত্মক পরীক্ষা, যান্ত্রিক কর্মক্ষমতা পরীক্ষা, হাইড্রোস্ট্যাটিক পরীক্ষা, আবরণ পরিদর্শন এবং বায়ু ফুটো পরীক্ষা এলপিজি সিলিন্ডার উত্পাদন লাইনের বিভিন্ন পর্যায়ে সঞ্চালিত হয়।
সাধারণ উত্পাদন ক্রম হল:
ব্ল্যাঙ্কিং → ডিপ ড্রয়িং → ট্রিমিং এবং পাঞ্চিং → কম্পোনেন্ট ওয়েল্ডিং → সিলিন্ডার অ্যাসেম্বলি → বৃত্তাকার সীম ওয়েল্ডিং → নন-ডেস্ট্রাকটিভ টেস্টিং → হিট ট্রিটমেন্ট → হাইড্রোস্ট্যাটিক টেস্টিং → শট ব্লাস্টিং → পাউডার লেপ → ভালভ মাউন্টিং → এয়ার লিকেজ পরীক্ষা → পাউডার মার্কিং পরীক্ষা
1. ইস্পাত ফাঁকা এবং সিলিন্ডার শেল গঠন
এলপিজি সিলিন্ডার তৈরির প্রক্রিয়া শুরু হয় স্টিল শীট তৈরির মাধ্যমে। সিলিন্ডারের ব্যাস, ক্ষমতা এবং কাঠামোগত নকশা অনুযায়ী ইস্পাত শীটগুলি সঠিকভাবে আকারের ফাঁকাগুলিতে কাটা হয়।
খালি স্থানগুলি তারপর একটি দ্বারা প্রক্রিয়া করা হয় গভীর অঙ্কন মেশিন উপরের এবং নীচের সিলিন্ডার শেল গঠন করতে। সঠিক অঙ্কন সামঞ্জস্যপূর্ণ প্রাচীর বেধ, শেল ব্যাস এবং সিলিন্ডার আকৃতি বজায় রাখতে সাহায্য করে।
গভীর অঙ্কনের পরে, শেল উপাদানগুলি বিভিন্ন প্রস্তুতি প্রক্রিয়ার মধ্য দিয়ে যায়, যার মধ্যে রয়েছে:
- প্রান্ত ছাঁটাই
- ঘাড় সঙ্কুচিত
- গর্ত ঘুষি
- শনাক্তকরণ বা উৎপাদন-কোড স্ট্যাম্পিং
এই প্রক্রিয়াগুলি ভালভ বস ঢালাই, ফুট রিং ঢালাই এবং সিলিন্ডার সমাবেশের জন্য শেল প্রস্তুত করে।
2. ভালভ বস, গার্ড রিং এবং ফুট রিং ঢালাই
উপরের এবং নীচের শেলগুলি একত্রিত হওয়ার আগে, সমর্থনকারী সিলিন্ডার উপাদানগুলিকে জায়গায় ঢালাই করা হয়।
কোণ ভালভের জন্য থ্রেডেড সংযোগ প্রদানের জন্য ভালভ বসকে উপরের শেলটিতে ঢালাই করা হয়। গার্ড রিং বা প্রতিরক্ষামূলক হ্যান্ডেল তারপর পরিবহন এবং ব্যবহারের সময় ভালভ রক্ষা করার জন্য ভালভ এলাকার চারপাশে ঢালাই করা হয়।
পায়ের রিংটি নীচের শেলের সাথে ঢালাই করা হয়, যাতে সোজা হয়ে দাঁড়ালে সমাপ্ত এলপিজি সিলিন্ডার স্থিতিশীল থাকে।
সিলিন্ডার ডিজাইনের উপর নির্ভর করে, এই উত্পাদন পর্যায়ে অন্তর্ভুক্ত থাকতে পারে:
- ভালভ বস ঢালাই
- গার্ড রিং বা হ্যান্ডেল ঢালাই
- ফুট রিং ঢালাই
- QR কোড প্লেট বা শনাক্তকরণ প্লেট ঢালাই
- প্রাথমিক জং অপসারণ
এই ঢালাই অপারেশন সঠিক অবস্থান এবং সামঞ্জস্যপূর্ণ ঢালাই মান বজায় রাখা আবশ্যক.
3. থ্রি-পিস সিলিন্ডারের জন্য নলাকার বডি প্রোডাকশন
LPG সিলিন্ডারের জন্য যেগুলি একটি নলাকার বডি অংশ ব্যবহার করে, একটি অতিরিক্ত উত্পাদন রুট প্রয়োজন।
প্রধান শরীরের উত্পাদন প্রক্রিয়া অন্তর্ভুক্ত:
বডি শিট ব্ল্যাঙ্কিং → প্লেট রোলিং → অনুদৈর্ঘ্য সীম ওয়েল্ডিং → বডি ট্রিমিং এবং মরিচা অপসারণ
ঘূর্ণিত সিলিন্ডার শরীর অনুদৈর্ঘ্য seam ঢালাই দ্বারা যোগদান করা হয়. ঢালাইয়ের পরে, শরীরের প্রান্তগুলি ছাঁটাই করা হয় এবং উপরের এবং নীচের সিলিন্ডারের মাথাগুলির সাথে সমাবেশের জন্য প্রস্তুত করা হয়।
প্রতিটি সিলিন্ডার ডিজাইনের জন্য এই প্রক্রিয়াটির প্রয়োজন নাও হতে পারে, তবে এটি একটি সম্পূর্ণ থ্রি-পিস এলপিজি সিলিন্ডার উত্পাদন লাইনের একটি গুরুত্বপূর্ণ অংশ।
4. সিলিন্ডার সমাবেশ এবং বৃত্তাকার সীম ঢালাই
পৃথক উপাদানগুলি তৈরি এবং প্রস্তুত হওয়ার পরে, উপরের শেল, নীচের শেল বা নলাকার শরীর একত্রিত হয়।
সঠিক প্রান্তিককরণ অপরিহার্য কারণ দুর্বল অবস্থান সিলিন্ডারের গোলাকারতা, জোড়ের অনুপ্রবেশ এবং মাত্রিক নির্ভুলতাকে প্রভাবিত করতে পারে।
একত্রিত অংশ পরিধিযুক্ত seam ঢালাই দ্বারা যোগদান করা হয়. একটি স্বয়ংক্রিয় ঢালাই লাইন বজায় রাখতে সাহায্য করতে পারে:
- স্থিতিশীল ঢালাই গতি
- সামঞ্জস্যপূর্ণ seam অবস্থান
- অভিন্ন জোড় অনুপ্রবেশ
- ম্যানুয়াল প্রকরণ হ্রাস
- উচ্চ উত্পাদন দক্ষতা
বৃত্তাকার সীম ঢালাই সম্পূর্ণ করার মূল বিশেষ প্রক্রিয়াগুলির মধ্যে একটি এলপিজি সিলিন্ডার সরঞ্জাম কর্মপ্রবাহ .
5. অ-ধ্বংসাত্মক পরীক্ষা
অনুদৈর্ঘ্য বা পরিধিগত সীম ঢালাইয়ের পরে, ঢালাই করা অঞ্চলগুলি অ-ধ্বংসাত্মক পরীক্ষার মধ্য দিয়ে যায়।
এই পরিদর্শনের উদ্দেশ্য হল সিলিন্ডারের ক্ষতি না করে সম্ভাব্য ঢালাই ত্রুটিগুলি সনাক্ত করা। উৎপাদনের প্রয়োজনীয়তার উপর নির্ভর করে, পরীক্ষা অসম্পূর্ণ ফিউশন, অভ্যন্তরীণ ছিদ্র, ফাটল বা অসঙ্গত জোড় অনুপ্রবেশের মতো ত্রুটিগুলির উপর ফোকাস করতে পারে।
সিলিন্ডার পরবর্তী উৎপাদন পর্যায়ে চলে যাওয়ার আগে অনুমোদিত মেরামতের পদ্ধতি অনুযায়ী প্রয়োজনীয় ঢালাই মেরামত অবশ্যই সম্পন্ন করতে হবে।
6. তাপ চিকিত্সা এবং যান্ত্রিক কর্মক্ষমতা পরীক্ষা
ঢালাই এবং পরিদর্শনের পরে, সিলিন্ডার তাপ চিকিত্সার মধ্য দিয়ে যায়।
তাপ চিকিত্সা অবশিষ্ট ঢালাই চাপ কমাতে সাহায্য করে এবং সিলিন্ডার উপাদান এবং ঢালাই জয়েন্টগুলির যান্ত্রিক বৈশিষ্ট্য স্থিতিশীল করে।
যান্ত্রিক সম্পত্তি পরীক্ষা এবং বিস্ফোরণ পরীক্ষাগুলি প্রযোজ্য উত্পাদন মান এবং মান-নিয়ন্ত্রণ পরিকল্পনা অনুসারে নির্বাচিত নমুনা বা উত্পাদন ব্যাচেও সঞ্চালিত হতে পারে।
এই পরিদর্শনগুলি নিশ্চিত করে যে সিলিন্ডারের গঠন এবং ঢালাই জয়েন্টগুলি প্রয়োজনীয় শক্তি এবং কর্মক্ষমতা বৈশিষ্ট্যগুলি পূরণ করে।
7. হাইড্রোস্ট্যাটিক চাপ পরীক্ষা
হাইড্রোস্ট্যাটিক পরীক্ষা তাপ চিকিত্সার পরে এবং পৃষ্ঠ আবরণ আগে সঞ্চালিত হয়।
এই প্রক্রিয়া চলাকালীন, সিলিন্ডারটি জলে ভরা হয় এবং প্রয়োজনীয় পরীক্ষার চাপে চাপ দেওয়া হয়। পরীক্ষাটি পরীক্ষা করে যে সিলিন্ডার ফুটো, অগ্রহণযোগ্য বিকৃতি বা কাঠামোগত ব্যর্থতা ছাড়াই অভ্যন্তরীণ চাপ সহ্য করতে পারে কিনা।
এই পর্যায়টি ভালভ মাউন্ট করার পরে বাহিত বায়ু ফুটো পরীক্ষার সাথে বিভ্রান্ত করা উচিত নয়।
দুটি পরীক্ষা বিভিন্ন উদ্দেশ্যে পরিবেশন করে:
| পরীক্ষা | উৎপাদন পর্যায় | মূল উদ্দেশ্য |
|---|---|---|
| হাইড্রোস্ট্যাটিক চাপ পরীক্ষা | শট ব্লাস্টিং এবং লেপ আগে | সিলিন্ডারের শক্তি এবং চাপ প্রতিরোধের পরীক্ষা করে |
| বায়ু ফুটো পরীক্ষা | ভালভ মাউন্ট পরে | সিলিন্ডার বডি এবং ভালভ সংযোগ থেকে ফুটো পরীক্ষা করে |
8. শট ব্লাস্টিং এবং মরিচা অপসারণ
সিলিন্ডার হাইড্রোস্ট্যাটিক চাপ পরীক্ষা পাস করার পরে, এটি পৃষ্ঠ প্রস্তুতি পর্যায়ে প্রবেশ করে।
একটি শট ব্লাস্টিং মেশিন অপসারণ করে:
- সারফেস মরিচা
- ঢালাই স্কেল
- অক্সাইড স্তর
- ময়লা এবং পৃষ্ঠ দূষক
শট ব্লাস্টিং একটি আরও অভিন্ন পৃষ্ঠ প্রোফাইল তৈরি করে, পাউডার আবরণকে ইস্পাত সিলিন্ডারের সাথে আরও কার্যকরভাবে মেনে চলতে সহায়তা করে।
আবরণের স্থায়িত্ব এবং সমাপ্ত-সিলিন্ডারের উপস্থিতির জন্য সামঞ্জস্যপূর্ণ পৃষ্ঠের প্রস্তুতি গুরুত্বপূর্ণ।
9. পাউডার আবরণ এবং আবরণ পরিদর্শন
পরিষ্কার করা সিলিন্ডারটি তারপর পাউডার লেপ লাইনে স্থানান্তরিত হয়।
পাউডারটি বাহ্যিক পৃষ্ঠে সমানভাবে প্রয়োগ করা হয় এবং নির্বাচিত আবরণ প্রক্রিয়া অনুসারে নিরাময় করা হয়। আবরণ জারা সুরক্ষা প্রদান করে এবং প্রয়োজনীয় সমাপ্ত চেহারা তৈরি করে।
আবরণ পরে, সিলিন্ডার একটি আবরণ পরিদর্শন হয়। পরিদর্শন অন্তর্ভুক্ত হতে পারে:
- পৃষ্ঠ চেহারা
- আবরণ কভারেজ
- আবরণ বেধ
- আনুগত্য
- মিস এলাকা
- দৃশ্যমান আবরণ ত্রুটি
আবরণ পরিদর্শন পাস শুধুমাত্র সিলিন্ডার ভালভ মাউন্টিং এগিয়ে যেতে হবে.
10. কোণ ভালভ মাউন্ট
কোণ ভালভ ইনস্টল করা হয় গুঁড়া আবরণ পরে , অবিলম্বে সিলিন্ডার গঠন বা ঢালাই পরে না.
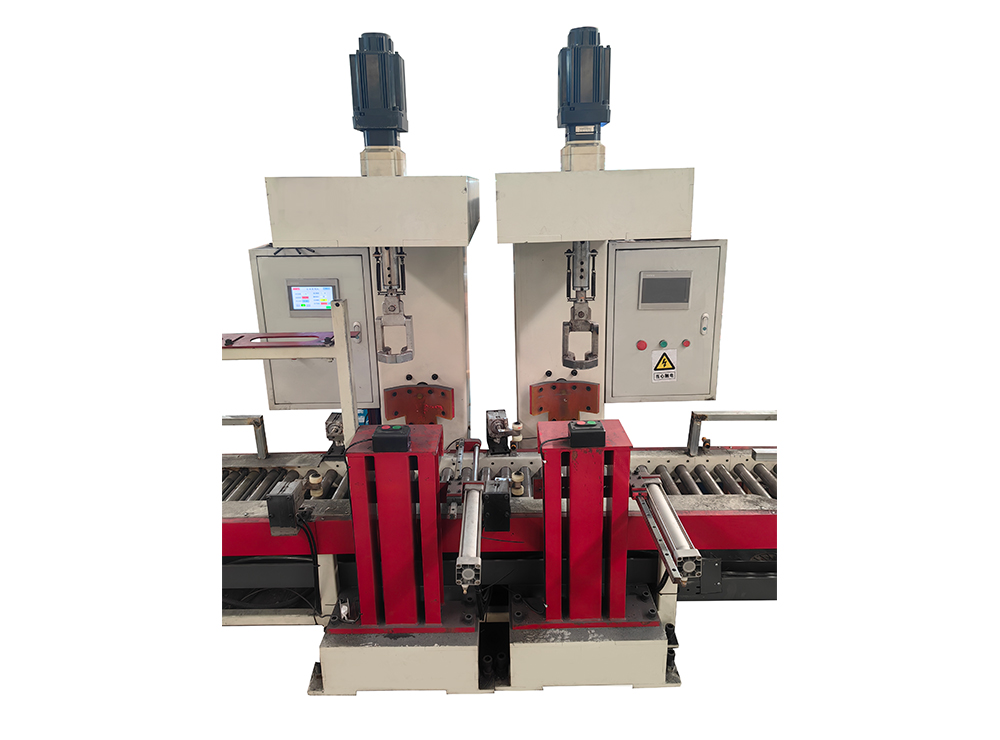
আ এলপিজি সিলিন্ডার ভালভ মাউন্টিং মেশিন ভালভ বসের সাথে ভালভকে সারিবদ্ধ করে এবং নির্দিষ্ট ইনস্টলেশন প্রয়োজনীয়তা অনুসারে এটিকে শক্ত করে।
সরঞ্জাম উন্নত করতে সাহায্য করে:
- ভালভ প্রান্তিককরণ
- ধারাবাহিকতা শক্ত করা
- ইনস্টলেশন দক্ষতা
- থ্রেড সুরক্ষা
- পুনরাবৃত্তিযোগ্য সমাবেশ গুণমান
লেপের পরে ভালভ ইনস্টল করা ভালভকে শট ব্লাস্টিং এবং পাউডার আবরণ প্রক্রিয়ার সংস্পর্শে আসা থেকে বাধা দেয়।
11. ভালভ মাউন্ট করার পর এয়ার লিকেজ টেস্টিং
কোণ ভালভ ইনস্টল করার পরে, সিলিন্ডারটি একটি বায়ু ফুটো পরীক্ষার মধ্য দিয়ে যেতে হবে।
সিলিন্ডারটি প্রথমে চাপ দেওয়া হয় এবং তারপর একটি জলের ট্যাঙ্কে সম্পূর্ণরূপে নিমজ্জিত হয়। অপারেটররা সিলিন্ডারের বডি, ঢালাই করা এলাকা এবং ভালভ সংযোগ সাবধানে পর্যবেক্ষণ করার আগে জল সম্পূর্ণরূপে স্থির না হওয়া পর্যন্ত অপেক্ষা করে।
সিলিন্ডার পৃষ্ঠ বা ভালভ সংযোগ থেকে বুদবুদ ক্রমাগত প্রদর্শিত হলে, ফুটো উপস্থিত হতে পারে।
এই পরীক্ষার প্রক্রিয়া চেক করে:
- সিলিন্ডার বডি লিকেজ
- ঢালাই seam ফুটো
- ভালভ বস ফুটো
- ভালভ থ্রেড ফুটো
- ভালভ sealing কর্মক্ষমতা
তাই ভালভ মাউন্ট করার পরে বায়ু ফুটো পরীক্ষা একটি অপরিহার্য পরিদর্শন। এটি শুধুমাত্র সিলিন্ডার বডির অখণ্ডতাই নয়, নতুন ইনস্টল করা অ্যাঙ্গেল ভালভের সিলিং গুণমানও নিশ্চিত করে।
12. চিহ্নিতকরণ, QR কোড আপলোড এবং চূড়ান্ত পরিদর্শন
বায়ু ফুটো পরীক্ষা পাস করার পরে, সিলিন্ডার সনাক্তকরণ এবং চূড়ান্ত মান-নিয়ন্ত্রণ পর্যায়ে প্রবেশ করে।
সিলিন্ডারে প্রয়োজনীয় তথ্য মুদ্রিত বা চিহ্নিত করা হয়। উত্পাদন এবং ট্রেসেবিলিটি তথ্য একটি QR কোডের সাথে সংযুক্ত এবং প্রাসঙ্গিক ব্যবস্থাপনা সিস্টেমে আপলোড করা হতে পারে।
চূড়ান্ত পরিদর্শন সাধারণত নিশ্চিত করে:
- সিলিন্ডারের মাত্রা এবং চেহারা
- ভালভ ইনস্টলেশন শর্ত
- আবরণ গুণমান
- পণ্য চিহ্ন
- QR কোড তথ্য
- পরিদর্শন রেকর্ড
- সামগ্রিক পণ্য সম্পূর্ণতা
অনুমোদিত সিলিন্ডারগুলি তারপর প্যাকেজ করা হয় এবং সমাপ্ত পণ্য গুদামে স্থানান্তরিত হয়।
সম্পূর্ণ এলপিজি সিলিন্ডার উৎপাদন প্রবাহ
| ধাপ | প্রধান উৎপাদন প্রক্রিয়া |
|---|---|
| 1 | ইস্পাত শীট ফাঁকা |
| 2 | গভীর অঙ্কন এবং শেল গঠন |
| 3 | ট্রিমিং, পাঞ্চিং এবং কম্পোনেন্ট ঢালাই |
| 4 | সিলিন্ডার সমাবেশ এবং পরিধি সীম ঢালাই |
| 5 | অ-ধ্বংসাত্মক পরীক্ষা এবং তাপ চিকিত্সা |
| 6 | হাইড্রোস্ট্যাটিক চাপ পরীক্ষা |
| 7 | শট ব্লাস্টিং এবং মরিচা অপসারণ |
| 8 | পাউডার আবরণ এবং আবরণ পরিদর্শন |
| 9 | কোণ ভালভ মাউন্ট |
| 10 | বায়ু ফুটো পরীক্ষা |
| 11 | চিহ্নিতকরণ, মুদ্রণ এবং QR কোড আপলোড |
| 12 | চূড়ান্ত পরিদর্শন, প্যাকেজিং এবং গুদামজাতকরণ |
কেন সঠিক প্রক্রিয়া ক্রম বিষয়
এলপিজি সিলিন্ডার উৎপাদন লাইনের প্রতিটি পর্যায় পরবর্তী অপারেশনের জন্য সিলিন্ডার প্রস্তুত করে।
পৃষ্ঠ আবরণ আগে হাইড্রোস্ট্যাটিক পরীক্ষা সম্পন্ন করা আবশ্যক, যখন ভালভ মাউন্টিং পাউডার আবরণ পরে সম্পন্ন করা আবশ্যক। ভালভ ইনস্টলেশনের পরে বায়ু ফুটো পরীক্ষা করা হয় যাতে সিলিন্ডার বডি এবং ভালভ সংযোগ উভয়ই একসাথে পরিদর্শন করা যায়।
একটি সঠিকভাবে কনফিগার করা এলপিজি সিলিন্ডার সরঞ্জাম কর্মপ্রবাহ প্রস্তুতকারকদের উৎপাদনের ধারাবাহিকতা উন্নত করতে, ট্রেসেবিলিটি বজায় রাখতে এবং ত্রুটিপূর্ণ সিলিন্ডারের বাজারে প্রবেশের ঝুঁকি কমাতে সাহায্য করে।
FAQ
এলপিজি সিলিন্ডার ভালভ কখন ইনস্টল করা হয়?
শট ব্লাস্টিং, পাউডার লেপ এবং আবরণ পরিদর্শনের পরে কোণ ভালভ ইনস্টল করা হয়। এটি সিলিন্ডার গঠনের সাথে সাথে ইনস্টল করা হয় না।
ভালভ মাউন্ট করার পরে কি পরীক্ষা করা হয়?
ভালভ ইনস্টল করার পরে একটি বায়ু ফুটো পরীক্ষা করা হয়। চাপযুক্ত সিলিন্ডারটি জলে নিমজ্জিত হয় এবং সিলিন্ডারের শরীর এবং ভালভ সংযোগের চারপাশে বুদবুদগুলির জন্য পরিদর্শন করা হয়।
হাইড্রোস্ট্যাটিক টেস্টিং এবং এয়ার লিকেজ টেস্টিং এর মধ্যে পার্থক্য কি?
হাইড্রোস্ট্যাটিক টেস্টিং আবরণের আগে সিলিন্ডারের চাপ প্রতিরোধের পরীক্ষা করে। এয়ার লিকেজ টেস্টিং ভালভ মাউন্ট করার পরে সিলিন্ডার এবং ইনস্টল করা ভালভের সিলিং অবস্থা পরীক্ষা করে।
বায়ু ফুটো পরীক্ষার সময় কেন জল স্থির হতে হবে?
একটি স্থির জলের পৃষ্ঠ ছোট এবং অবিচ্ছিন্ন বুদবুদগুলি সনাক্ত করা সহজ করে তোলে, অপারেটরদের জল চলাচল বা আটকে থাকা পৃষ্ঠের বাতাস থেকে প্রকৃত ফুটোকে আলাদা করতে সহায়তা করে।
প্রোডাকশন লাইনে ভালভ মাউন্টিং মেশিনটি কোথায় স্থাপন করা উচিত?
দ এলপিজি সিলিন্ডার ভালভ মাউন্টিং মেশিন পাউডার লেপ এবং লেপ পরিদর্শন স্টেশনের পরে এবং বায়ু ফুটো পরীক্ষার মেশিনের আগে অবস্থান করা উচিত।